


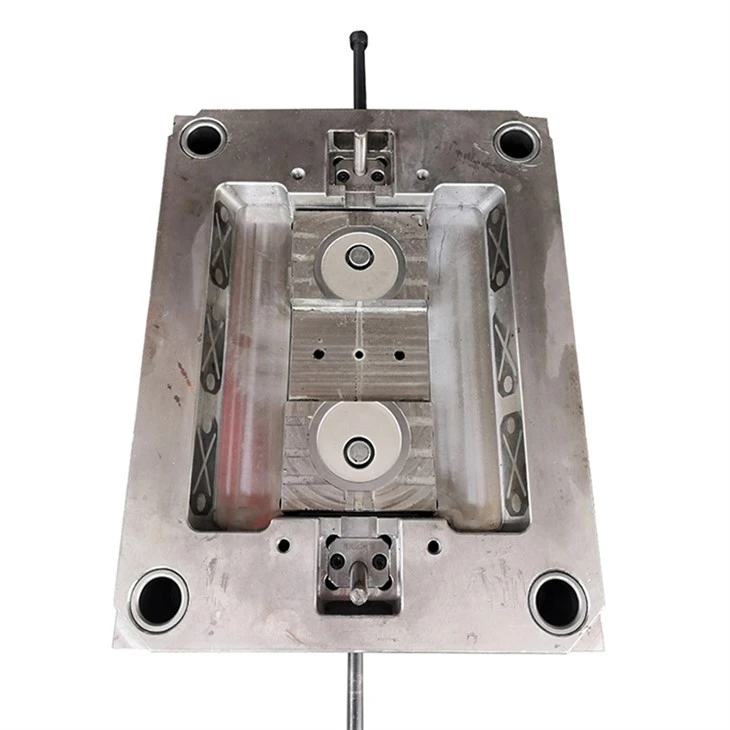

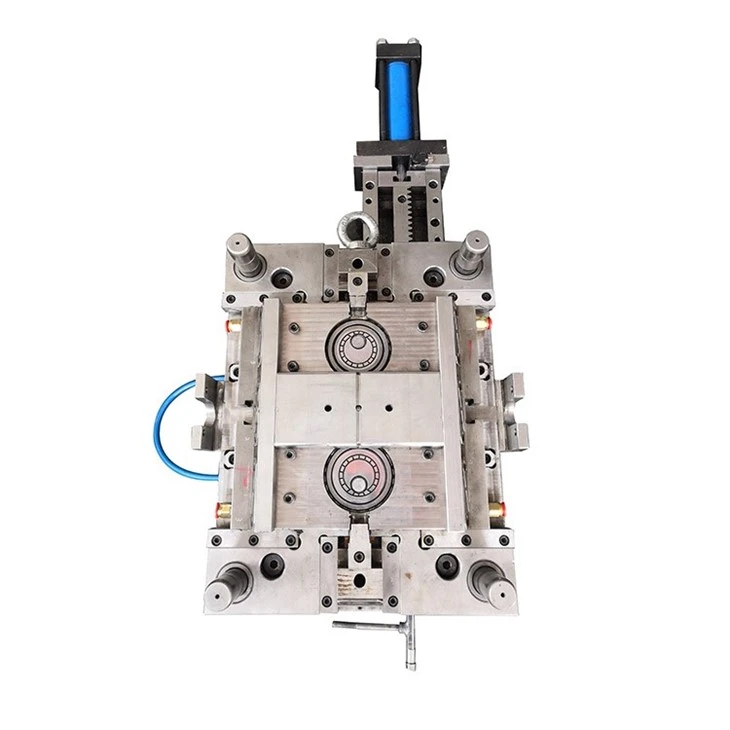
Vícebarevná vstřikovací forma na láhve-dvoudutinová-
Odpovídající materiály pro dvou{0}}barevné vstřikování musí splňovat dvě základní podmínky kompatibility: kompatibilitu s lepidlem a kompatibilitu zpracování. Kromě toho musí být splněny následující požadavky:
(1) Vstřikovací jednotka, paralelní ve stejném směru, paralelní v opačném směru, horizontální a vertikální ve tvaru L-, ve tvaru Y- ve stejném směru, jednoválcová vstřikovací struktura;
(2) Smíšená tryska, speciální trysky se vzory, vlnami, značkami toku, gradienty, mezivrstvami atd.;
(3) Upínací forma, standardní typ, svislý typ otočného stolu, typ vodorovného otočného stolu, typ s otočnou hřídelí, typ s rotačním mechanickým ramenem a další mechanismy;
(4) Krmení, kromě standardního hydromotorového pohonu je zde také elektrická krmná konstrukce ESD (ElectricScrewDrive);
(5) Olejový okruh s vysokorychlostním-vstřikováním tlaku ACC a uzavřenou-smyčkou.
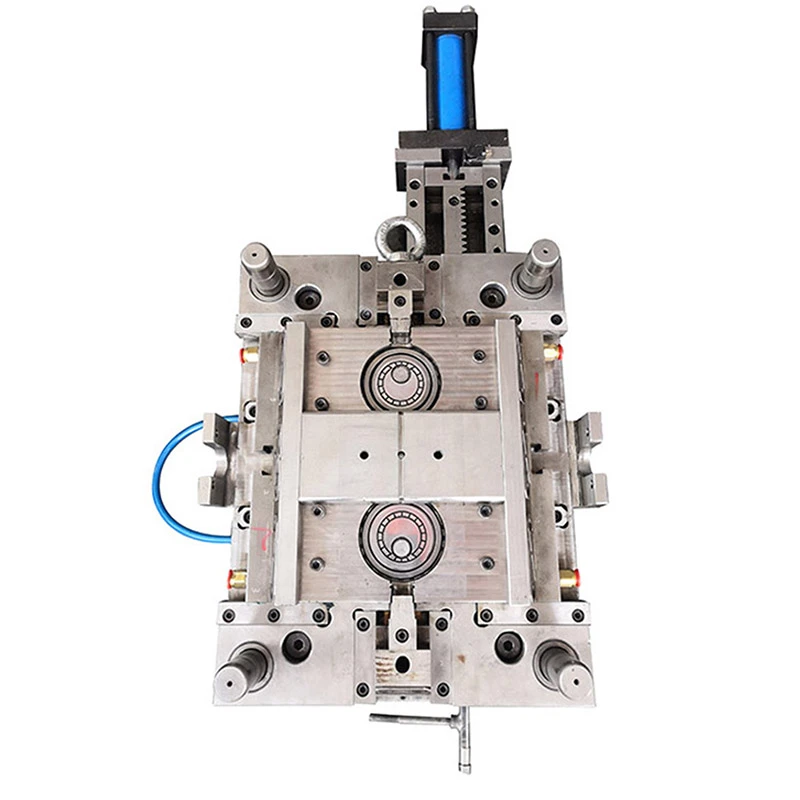
Vícebarevná vstřikovací forma na láhve-dvoudutinová-

Dvoubarevné vstřikování
Dvoubarevné vstřikování je proces použití dvou typů plastů k vstřikování součásti.
Generalizované dvou{0}}barevné vstřikování zahrnuje vstřikování, kterého je dosaženo dvěma procesy vstřikování pomocí běžného vstřikovacího stroje. Úzce definované, dvou-barevné vstřikování se týká použití dvou-barevného vstřikovacího lisu ke vstřikování dvou různých plastů do součásti na stejném stroji, běžně za použití rotačního typu.
První jmenovaný nemá vysoké požadavky na vybavení, ale má nízkou efektivitu výroby a je v zásadě vhodný pouze pro formovací hmoty, které nevyžadují vysoké hladiny měkkého nebo tvrdého lepidla. Ten má dobrou použitelnost a kvalitu produktu, vysokou efektivitu výroby a je v současnosti trendem
Silný výkon a vysoká úspora energie: Po energeticky-úsporné transformaci vstřikovacího stroje může systém rychle reagovat a vstřikovací stroj může rychle upravit dodávku podle svých vlastních potřeb, což může účinně zlepšit míru využití elektrické energie vstřikovacího stroje a dosáhnout vysoké účinnosti a úspory energie.
Dobrá stabilita: Systém využívá duální uzavřenou{0}}smyčku řízení tlaku a průtoku, která určuje dodávku vstřikovacího stroje podle jeho poptávky. Systém může dosáhnout nového rovnovážného stavu nebo se vrátit do původního rovnovážného stavu po krátkém procesu přizpůsobení za daného vstupu nebo vnější interference.
Rychlá odezva: Rychlá odezva je jedním z důležitých ukazatelů dynamické kvality servosystémů. Kvůli krátké době přechodu výroby, obvykle do 200 ms, aby bylo dosaženo požadavků na překmit, musí být přední hrana procesu přechodu strmá a rychlost nárůstu po energeticky-úsporné transformaci by měla být velká. Vstřikovací stroj může dosáhnout 1500 otáček za minutu za méně než 0,03 sekundy.


